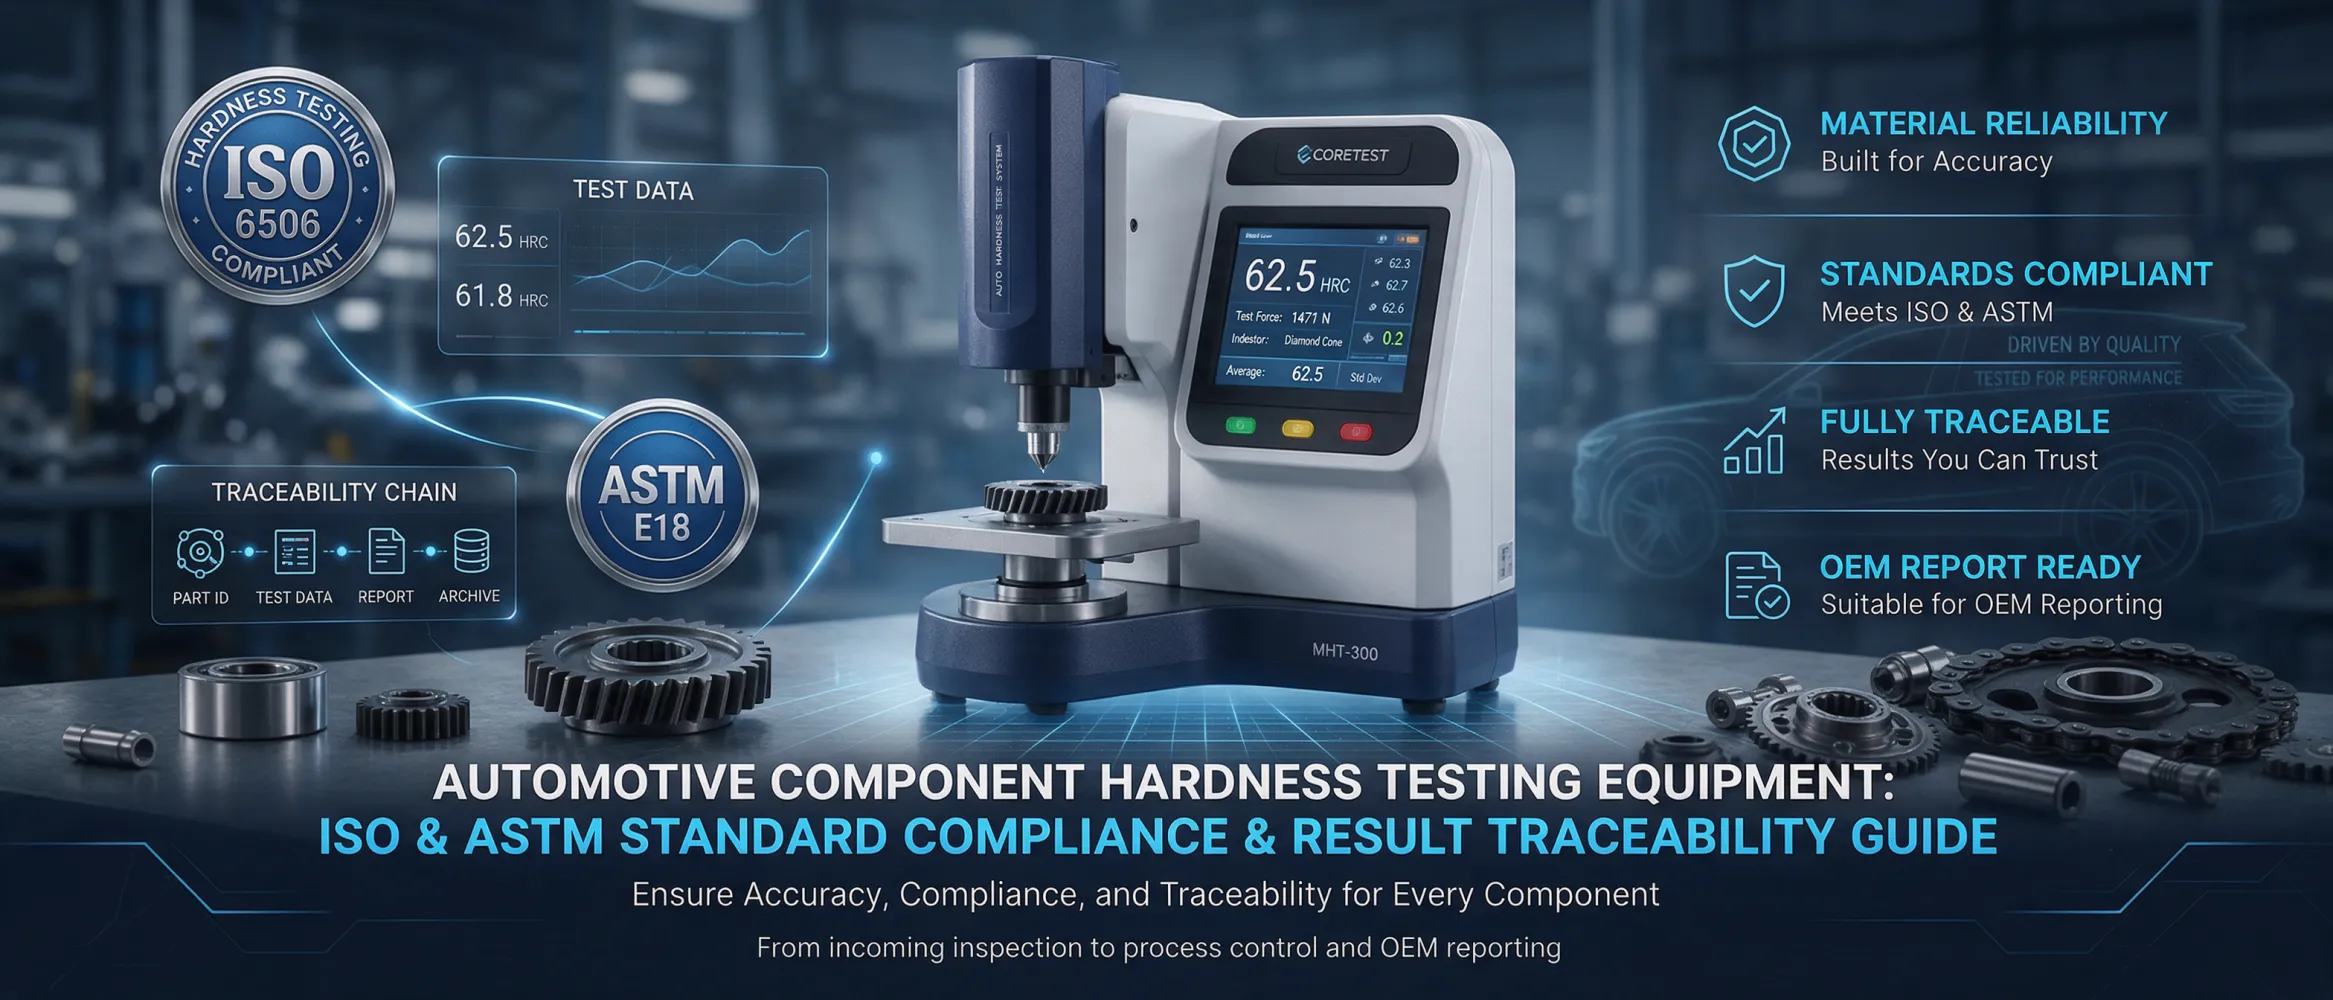
Входной контроль заготовок, контроль термообработки, проверка шестерен, валов, подшипников и отчетность для автозаводов требуют стабильных и воспроизводимых результатов измерения твердости. При выборе оборудования для автокомпонентов ключевое значение имеют соответствие стандартам, возможность документирования данных и прослеживаемость результатов от образца до конечного отчета.
Автомобильная промышленность предъявляет повышенные требования к надежности деталей, поэтому контроль твердости обычно регламентируется чертежами заказчика и отраслевыми стандартами. Отклонение от методики испытания или неправильный выбор устройства могут привести к разногласиям с поставщиками, рекламациям и сомнениям в качестве запчастей.
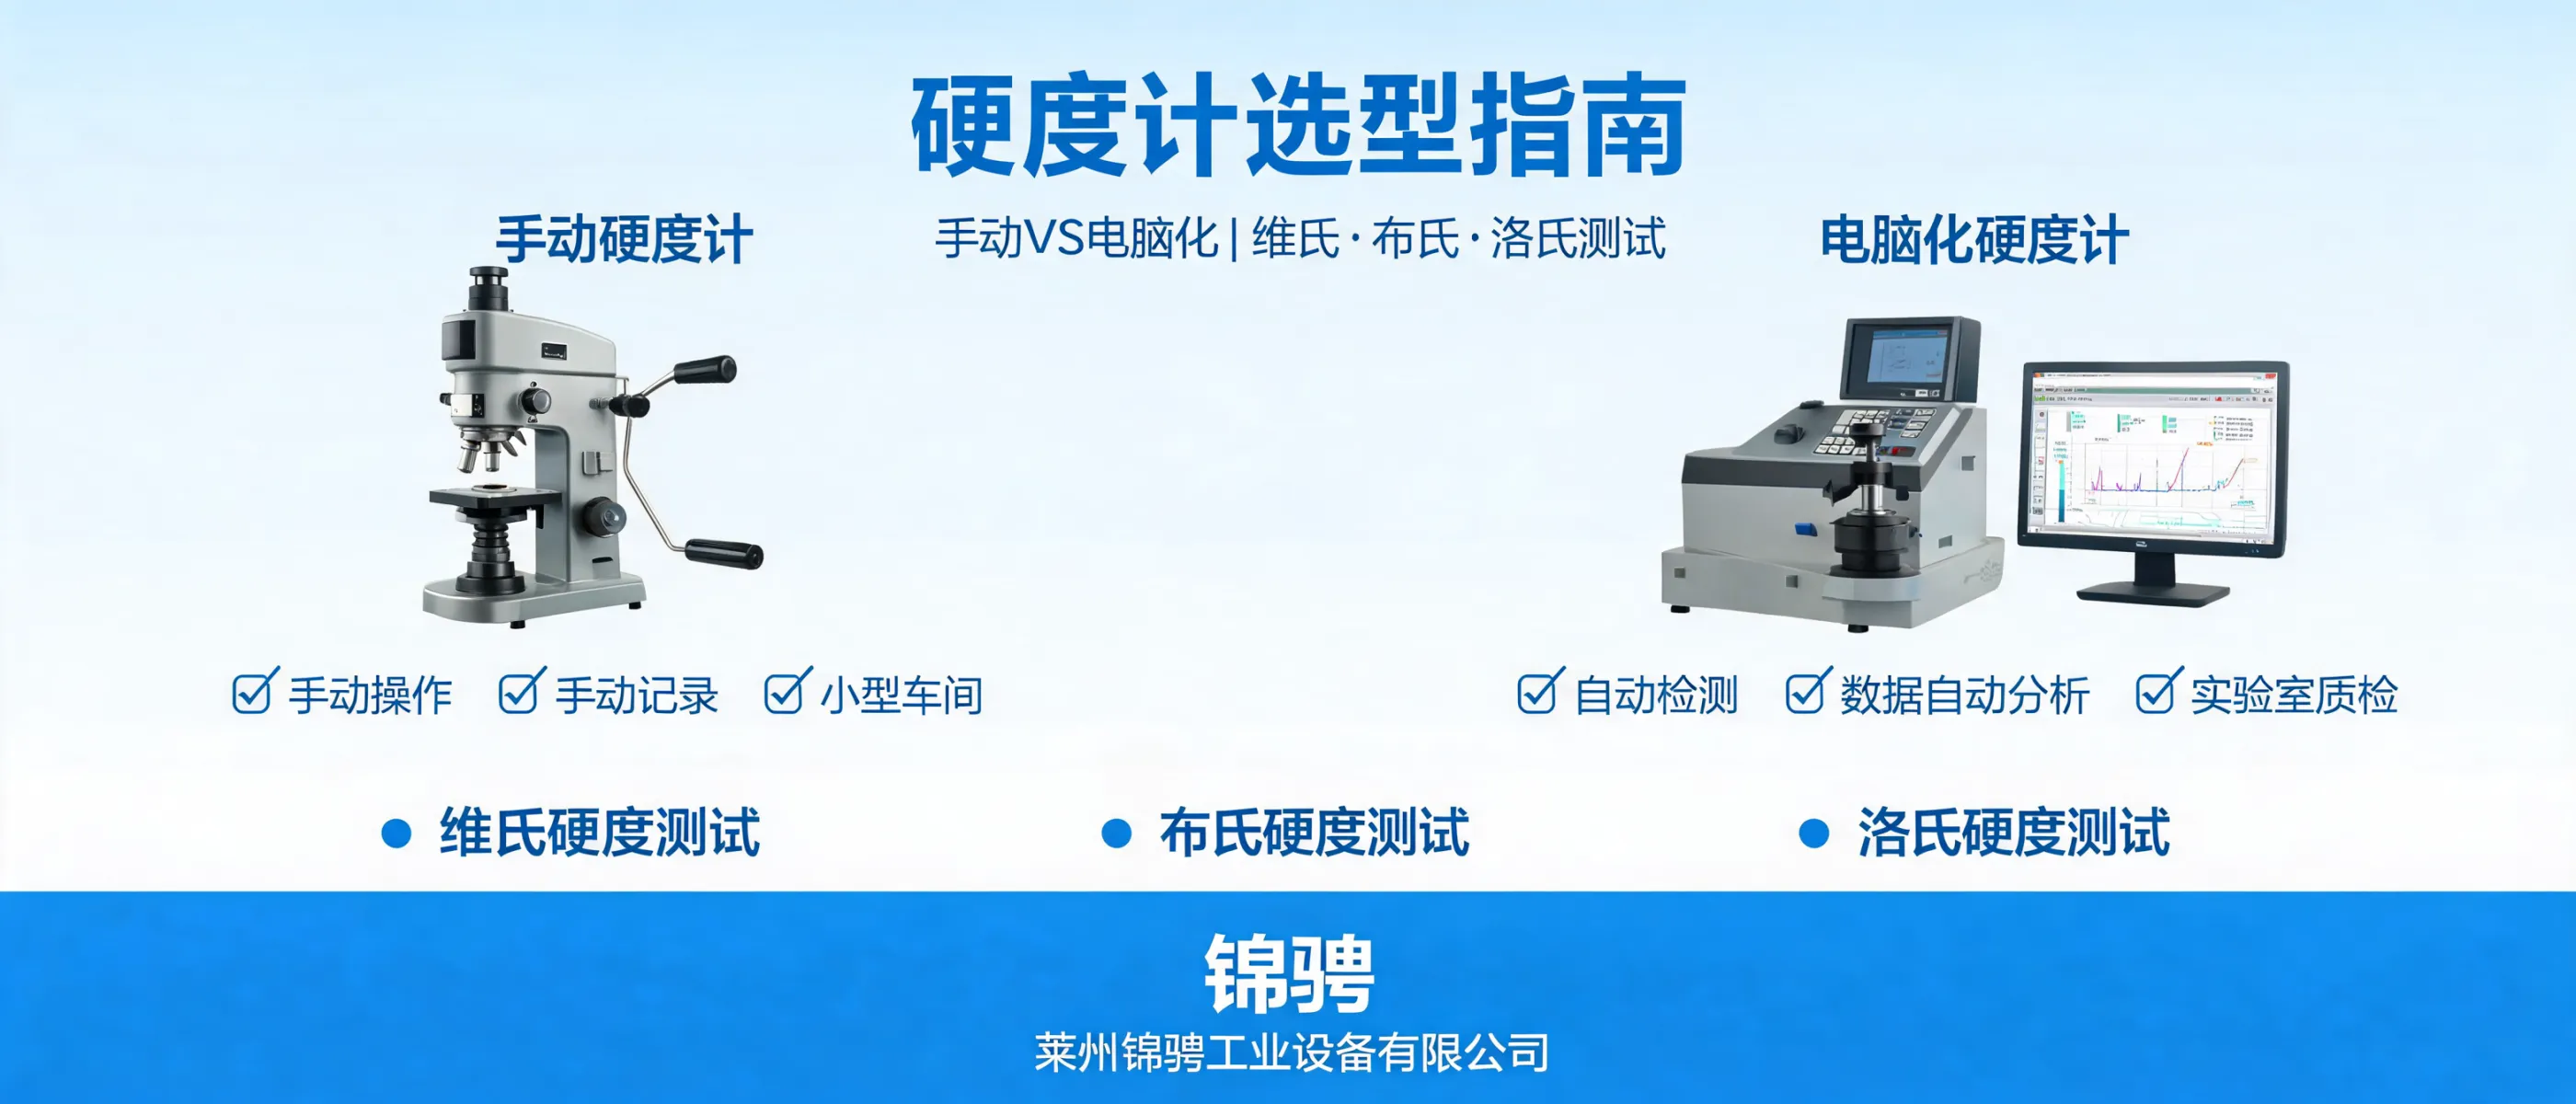
На практике чаще всего используются следующие группы методов:
Соответствие оборудования стандартам ISO и ASTM не сводится только к надписи в каталоге. Для автопрома важно, чтобы методика испытания, индентор, диапазон нагрузок и порядок измерения совпадали с требованиями чертежей и внутренних правил предприятия.
| Стандарт | Что регламентирует | Актуальность для автокомпонентов |
|---|---|---|
| ISO 6506 | Метод испытания твердости по Бринеллю | Поковки, отливки, полуфабрикаты из стали и цветных сплавов |
| ISO 6508 | Метод испытания твердости по Роквеллу | Шестерни, валы, болты, детали после закалки и цементации |
| ISO 6507 | Метод испытания твердости по Виккерсу | Тонкие слои, сварные швы, мелкие детали |
| ASTM E18 / E10 / E92 | Американские стандарты по Роквеллу, Бринеллю и Виккерсу | Экспортные поставки автокомпонентов и продукция под американских заказчиков |
| ISO 16859 | Метод испытания твердости по Либу | Крупногабаритные узлы, готовые агрегаты, контроль на месте |
Важно: соответствие оборудования стандарту проверяется не только по названию метода, но и по диапазону нагрузок, типу индентора, условиям юстировки и документации. При закупке рекомендуется заранее уточнять, какие методики указаны в чертежах ваших заказчиков.
Выбор метода зависит от типа детали, материала, шероховатости поверхности, глубины упрочненного слоя и требований стандарта. В автопроме одна и та же деталь может контролироваться разными методами на разных этапах производства.
Для отливок, поковок, валов и крупных корпусных элементов часто используют метод Бринелля или Роквелла. Они позволяют быстро получать данные о твердости по всему объему материала и хорошо подходят для входного контроля.
Шестерни, оси, пальцы и детали после цементации, индукционной закалки или нитрирования требуют оценки твердости по глубине слоя. В таких случаях целесообразно использовать микротвердомер по Виккерсу с возможностью построения кривой изменения твердости от поверхности к сердцевине.
Сварные швы, зона термического влияния и основа металла различаются по структуре и твердости. Для их оценки применяют микротвердость и дополняют исследование металлографическим анализом структуры.
Если деталь невозможно установить на стационарный твердомер, а измерения необходимо проводить непосредственно на участке или складе, используют портативные устройства по Либу. Они позволяют быстро обследовать крупные узлы без их демонтажа.
Для поставщиков автокомпонентов недостаточно просто измерять твердость — необходимо подтверждать, откуда получены данные, когда и на каком оборудовании проведено испытание, а также соответствует ли методика утвержденному процессу.
На практике система прослеживаемости строится на следующих элементах:
Ошибки при подборе твердомера могут проявиться не сразу, но повлечь за собой серьезные последствия: от необоснованного брака деталей до отказа заказчика принимать партию продукции.
Наиболее частые проблемы:
Выбор твердомера для автокомпонентов — это не только покупка устройства, но и построение стабильного процесса контроля качества. Поставщик должен учитывать особенности вашего производства, типы деталей и требования стандартов заказчика.
При грамотном подходе можно подобрать как отдельные устройства, так и комплексное решение для лаборатории автокомпонентного производства: стационарные твердомеры, оборудование для металлографической подготовки образцов, портативные приборы для цехового контроля и системы документирования результатов.
Если вы подбираете оборудование для измерения твердости автокомпонентов под конкретные стандарты ISO, ASTM или требования автозавода, стоит заранее подготовить информацию о типах деталей, материалах, объемах контроля и формате отчетности. Это позволит выбрать решение, которое обеспечит не только точность измерений, но и полную прослеживаемость результатов на всех этапах производства.