Нестабильная металлографическая пробоподготовка: где возникают дефекты и как их распознать
08 10,2026
Laizhou Jincheng Industrial Equipment Co.,Ltd
Материал от Laizhou Jincheng Industrial Equipment Co.,Ltd о том, почему качество металлографических образцов «плавает»: типовые ошибки и признаки на этапах резки, заливки, шлифовки/полировки и травления, а также как выстроить стандартизированный процесс для дальнейшей оптимизации технологии и подбора оборудования.

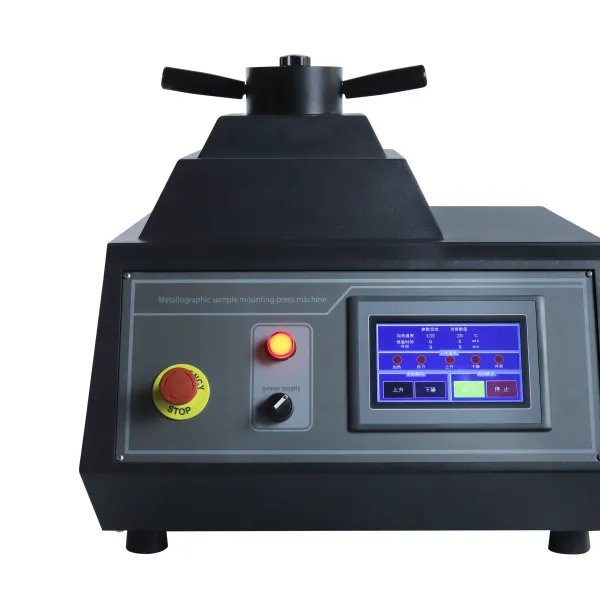
Нестабильная металлографическая пробоподготовка — одна из самых частых причин, почему «плавает» качество микроструктурных снимков и выводов по материалу. В реальности дефект почти всегда закладывается на одном из этапов: резка → заливка → шлифовка/полировка → травление, а проявляется уже при наблюдении структуры.
Ниже — практичная диагностика по признакам и типовым ошибкам, а также подход к стандартизации процесса по ASTM/ISO. Материал подготовлен командой Laizhou Jincheng Industrial Equipment Co.,Ltd (莱州锦骋工业设备有限公司), специализирующейся на оборудовании для металлографии и контроля твердости.
Зачем нужна диагностика
- Быстрее находить источник отклонений по внешним признакам
- Снижать долю переделок и «спорных» образцов
- Упростить подбор режимов и оснастки под материал
- Сделать результаты сопоставимыми между операторами и сменами
Где обычно возникает нестабильность: этапы и характерные признаки
Для удобства используйте логику: признак на поверхности/структуре → вероятный этап → проверка/коррекция. Это позволяет не «лечить» проблему на полировке, если она уже была создана при резке или заливке.
| Этап |
Типовые дефекты/признаки |
Частые причины |
Что проверить в первую очередь |
| Резка |
Прижоги/зона термовлияния, микротрещины по краю, выкрашивание, деформация кромки |
Неподходящий режим резки, перегрев, избыточное давление/подача, недостаточное охлаждение |
Состояние кромки после реза, наличие нагара, повторяемость длины/площади среза; документирование режимов |
| Заливка (монтаж) |
Подрывы по краю, щели между образцом и смолой, выпадение/смещение включений, сколы по периферии |
Плохая адгезия, загрязнение, некорректное позиционирование, неподходящий тип смолы/режим заливки |
Чистота поверхности, центровка и ориентация; отсутствие пузырей и «карманов» у кромки |
| Шлифовка |
Глубокие риски, «хвосты» рисок от грубого зерна, округление кромок, неравномерная плоскостность |
Пропуск ступеней зернистости, недостаточная промывка между шагами, износ абразива, неверное усилие |
Контроль перехода между зернами (риска должна «обновляться»); промывка и маркировка расходников по этапам |
| Полировка |
Смазанная структура, «апельсиновая корка», вырывы мягкой фазы, разнозернистый блеск по полю |
Неправильная суспензия/паста, загрязнение, слишком агрессивный режим, неподходящая ткань |
Чистота оборудования и салфеток, стабильность дозирования суспензии; фиксированные время/нагрузка |
| Травление |
Недо-/перетрав, пятна, локальные «ожоги», слабый контраст границ зерен/фаз |
Неправильный реактив, время, температура; слабая промывка/нейтрализация; неоднородная полировка до травления |
Отслеживание времени травления, свежесть реактива, воспроизводимая промывка; оценка поверхности до травления |
Пошаговый подход к диагностике отклонений (практика лаборатории)
Важно: корректное наблюдение микроструктуры возможно только при контролируемой пробоподготовке. Если результаты «скачут», фиксируйте параметры и проверяйте их по цепочке — это основа стандартизированного процесса по ASTM/ISO.
- Зафиксируйте симптом: что именно нестабильно — контраст после травления, количество рисок, вырывы фазы, различия по кромке/центру, повторяемость между операторами.
- Сравните с «базовой» поверхностью до травления: многие дефекты проявляются уже на стадии шлифовки/полировки и ошибочно списываются на реактив.
- Разделите проблему на 2 зоны: (а) дефекты по всей площади; (б) дефекты только по кромке/локально. Это резко сужает круг причин (например, округление кромки vs. общий режим).
- Проверьте «перенос» абразива: если на тонкой стадии появляются глубокие риски — часто причина в промывке, загрязнении или перепутанных расходниках.
- Вернитесь на один шаг назад и повторите только один этап с контролируемыми параметрами. Если дефект пропал — источник найден.
- Оформите режим как стандарт: материал/группа материалов → последовательность зерен/суспензий → время/нагрузка → метод травления → критерии приемки.
Как стандартизировать пробоподготовку под ASTM/ISO (без «магии»)
Что обязательно стандартизировать
- Последовательность шагов (резка/заливка/шлифовка/полировка/травление) и критерии перехода между ними
- Расходники: тип абразива, зернистость, ткань, суспензии/пасты (чтобы исключить «случайные» замены)
- Параметры режима: время, нагрузка/давление, скорость, порядок действий и промывка между стадиями
- Критерии приемки образца: допустимость рисок, плоскостность, отсутствие подрывов у кромки, равномерность травления
- Протокол наблюдения: увеличение, освещение, настройки камеры/ПО и формат сохранения данных
Как обеспечить воспроизводимость
- Вести журнал партии образцов: материал, термообработка, цель исследования, оператор
- Для каждого материала иметь рабочую карту процесса (на стенде у оборудования)
- Разделить зоны и инвентарь для грубых/тонких стадий, снизив перекрестное загрязнение
- Закладывать в план контроля проверочный образец при смене расходников/реактивов
- Оценивать результат не «на глаз», а по согласованным признакам и фотоэталонам
Наблюдение и оценка качества структуры: роль микроскопии
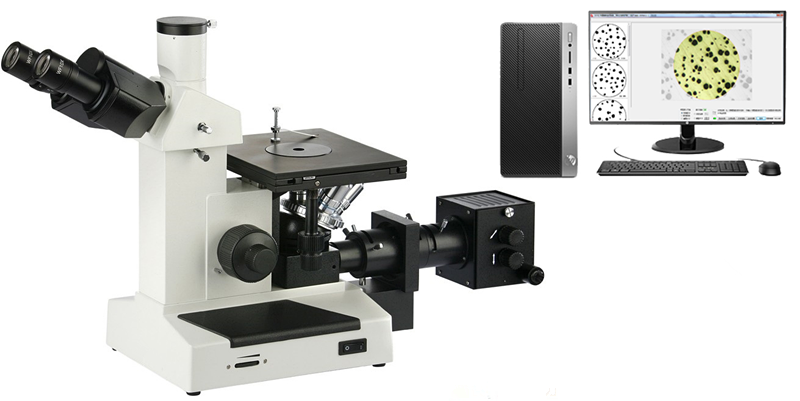
Когда пробоподготовка нестабильна, микроскопия помогает не только «увидеть структуру», но и подтвердить источник дефекта по характеру рисок, вырывов, зон перегрева или неравномерного травления. Для этих задач применяется связанный продукт компании — инвертированный металлографический микроскоп 4XC-W.
- Оптика с конечной коррекцией и ахроматической схемой — для четкого, корректного изображения
- Бинокулярный тубус с гибкой регулировкой угла наблюдения — удобство при длительной работе
- Двухслойный механический столик — стабильность позиционирования и комфорт по рабочему пространству
- Комплектация высоким разрешением камеры и ПО FMIA2025 для металлографического анализа — упрощение фиксации и анализа
- Ориентация на требования ASTM/ISO; заявленный контроль погрешности в пределах 0,5% (по данным производителя)
4XC-W удобно использовать как инструмент контроля качества пробоподготовки: одинаковые настройки наблюдения помогают сравнивать образцы между партиями и операторами.
Поддержка Laizhou Jincheng: от подбора конфигурации до сервиса
Для B2B-задач важно не только оборудование, но и воспроизводимость методики. Laizhou Jincheng Industrial Equipment Co.,Ltd предоставляет предпродажные консультации, техническую поддержку, ремонт и послепродажное сопровождение по направлениям металлографии и контроля твердости.
- Подбор микроскопа и опций под задачи наблюдения/фиксации микроструктуры
- Рекомендации по построению стандартного процесса пробоподготовки и критериям приемки
- Поддержка внедрения цифровой фиксации и анализа изображений (камера + ПО)
Когда стоит обратиться за консультацией
- Разные результаты по одному материалу в разных сменах/участках
- Частые переделки из-за рисок, вырывов, подрывов кромки
- Слабый контраст после травления при визуально «хорошей» полировке
- Нужно унифицировать наблюдение и отчетность под требования лаборатории
Последовательная диагностика по этапам и стандартизация режимов — самый надежный способ стабилизировать металлографическую пробоподготовку и получать сопоставимые результаты при последующем металлографическом анализе.